简体中文


2026-09-30
Ana sayfa / Haberler / Sektör Haberleri / Eğirme Hatları için PET Pul Kurutucu: Nem Hedefleri, IV Muhafazası ve Teknik Özellikler

Geri dönüştürülmüş bir PET yıkama hattı, elyaf eğirme hattına %30-40 nem oranında pullar gönderdiğinde, ilk vida elemanı işini bitirmeden önce ekstruderin içindeki içsel viskozite, 0,05 dL/g'den fazla düşebilir. Bu arıza modu filaman mukavemetini kısaltır, kiremit kırılmasına neden olur ve üretim oranını planın altına iter. PET pul kurutucusu bu boşluğu kapatan ekipmandır, ancak bunun için söz konusu iplik kalitesi için doğru nem hedefi, verim ve entegrasyon yaklaşımı belirtilmesi gerekir.
Sonuç basittir: Eğer pullar kuru değilse, filament dayanıklılık spesifikasyonunu karşılamayacaktır. PET bir ester polimeridir ve ester bağları erime sıcaklığında hidrolize karşı hassastır. Pul yüzeyinde veya polimer matrisinin içinde emilen su, zincirleri eriyik sıcaklığına, kalış süresine ve nem konsantrasyonuna bağlı bir hızda hidrolize eder. Uygulamada bu, eriyiğin IV değerinin doğrudan nem besleme hızıyla birlikte düştüğü anlamına gelir.
PE ve PP gibi poliolefinler hidrolize olmadıkları için yüzey nemi ile ekstrüde edilebilirler. PET bunu yapamaz. Bu nedenle PET pullarına yönelik bir kurutucu, yalnızca bir susuzlaştırma aracı değil, bir proses koşullandırıcıdır. Ayrıca besleme sistemindeki yapışmaya, topaklaşmaya ve düzensiz kristalleşmeye karşı ilk savunma hattı görevi görür.
Geri dönüştürülmüş PET elyaf için standart nem hedefi, hazne girişinde 50 ppm'nin altındadır. İnce denye filament veya yüksek mukavemetli endüstriyel iplik için hedef 20-30 ppm kadar düşük olabilir.
Nem hedefi, tüm geri dönüştürülmüş PET ürünleri tarafından paylaşılan tek bir sayı değildir. Bu, sonraki prosese ve üretmeniz gereken kalite derecesine bağlıdır.
| Başvuruyu Sonlandır | Nem Hedefi (ppm) | Neden Önemlidir? |
|---|---|---|
| Çemberleme / Monofilament | 100-150 | Daha düşük IV gereksinimi, daha bağışlayıcı |
| Fiber (POY / FDY) | 40-50 | Hidroliz IV tutulmasını sınırlar |
| İnce Denye Filament | 20-30 | İnce kesit, daha yüksek yüzey/hacim oranı |
| Şişeden Şişeye / Çarşaf | 30-40 | Hem IV hem de renkli gıdayla temas |
Kurutma asla tek bir işlem değildir. Eksiksiz bir PET pul kurutucu, malzemeyi %30-40 nem seviyesinden hedef spesifikasyona indirmek için mekanik ve termal aşamaları birleştirir.
Yıkanmış PET pulları, çoğu yüzeyde olmak üzere, yıkama ipinden %30-40 nemle ayrılır. Yüksek hızlı bir santrifüjlü kurutucu, ıslak pulları iç rotor kanatlarına sahip bir sepet içinde döndürerek yüzey suyunu elek ağının içinden fırlatır. Rotor hızları tipik olarak 2800-3500 rpm'dir ve dönüş aşamasından sonraki çıkış nemi ağırlıkça %3-8 olmalıdır.
Suyu alınan pullar daha sonra 100-160°C sıcaklıktaki bir sıcak hava boru hattı yoluyla taşınır. Hızlı hareket eden hava, kalan yüzeyi ve bağlı nemi temizler. Bekleme süresi kısadır, genellikle 10-15 saniyedir, bu nedenle bu aşamaya flaş kurutma adı verilir.
Belirli elyaf kaliteleri ve şişeden şişeye uygulamalar için, pulların pelet kurutmadan önce kristalleştirilmesi gerekir. Kristalizasyon, pulların nem çekici kurutucu haznesinde topaklanmasını önler ve kütle yoğunluğunu artırarak besleme hızını sabitler. Bir kristalizatör, dönen veya titreşimli bir yatakla 160-180°C'de çalışır.
En yüksek kalitede, kurutulmuş ve kristalize edilmiş pullar -40°C veya daha düşük çiğlenme noktasına sahip bir nem çekicili kurutucudan geçer. Bu aşama, nihai nemi 20-30 ppm'ye getirir ve ince denye filament veya şişeden şişeye için zorunludur.
Kurutucu modellerini karşılaştırmadan önce üç rakamı kilitleyin: son uygulama, en yüksek verim ve pul nem girişi.
Üretim hatları nadiren tam vardiya boyunca belirtilen hızda çalışır. Ortalama üretim hacmine göre boyutlandırılmış bir kurutucu, üretime geçiş, eğim değişiklikleri veya bölümün yeniden başlatılması sırasında darboğaz haline gelecektir. Çoğu kurutucu belirleyicisi, üniteyi hattın maksimum sürekli kapasitesinin %100-120'sine göre boyutlandırır.
Çamaşır ipiniz, kurutucunun ne kadar nemi çıkarması gerektiğini belirler. Santrifüj çıkışı %8 yerine %5 olursa, sıcak hava kademesindeki termal yük önemli ölçüde düşer. Kurutucunun ısıtma kapasitesinin maliyeti bu rakamla doğru orantılıdır.
100-160°C sıcaklıkta çalışan sıcak hava kurutucuları, ısı kaynağına bağlı olarak elektrik veya buhar tüketir. Buhar-yoğuşma döngüsüne sahip müşteriler işletme maliyetini düşürebilir; Elektrik kullanan müşteriler kurulu kW'ı ve kg başına spesifik enerjiyi doğrulamalıdır. Bu adımı daha sonra eklemeyi planlıyorsanız, sıcaklık aralığı da kristalleşme için yeterli olmalıdır.
Ekipman düzeyinde, iplik makinası kurutucusu veya bağımsız bir PET pul kurutma modülü, pulların haznede köprü oluşturmasını önlemek için hattın ölçüm sistemiyle eşleşmelidir.
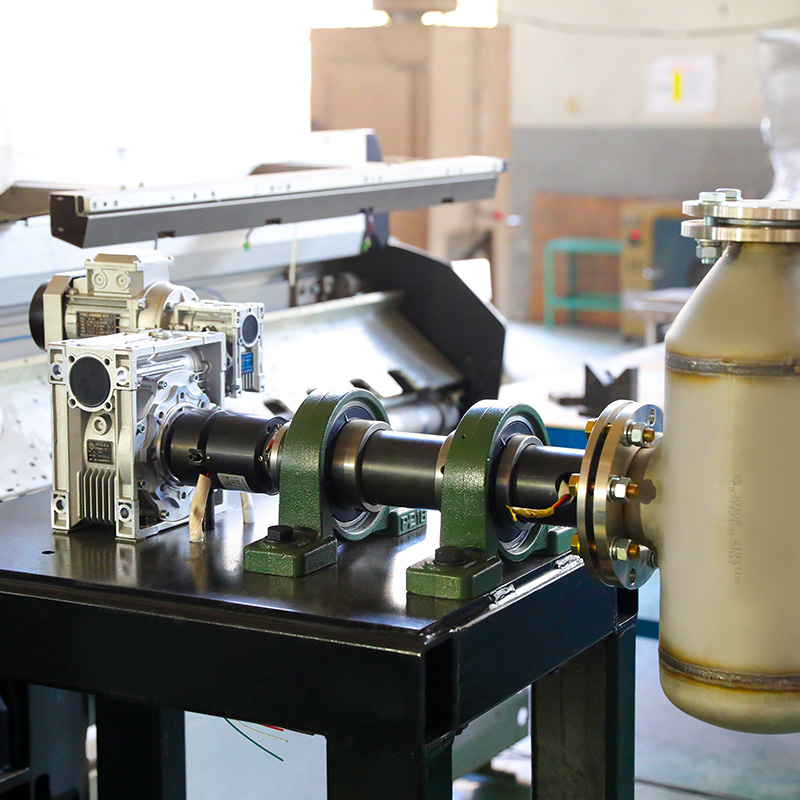 Kimyasal Elyaf Talaşları için SZG-A Vakumlu Döner Tamburlu Kurutucu Bu toplu kurutucu, nemi uzaklaştırmak ve IV kaybını önlemek için vakum ve ısı kullanarak eriterek döndürmeden önce polimer talaşlarını ön işleme tabi tutar. Kuru malzemenin ölçüm hunisine ulaşmasını sağlama bağlamına uygundur. Ürünü Görüntüle →
Belirtiler kalite kusurları veya artan enerji faturaları olarak ortaya çıkıyor. Her ikisi de tek bir temel nedene işaret ediyor: kurutucu belirtilen çiğlenme noktasında, kalma süresinde veya sıcaklıkta çalışmıyor.
Boru hattındaki yetersiz hız ile birlikte yüksek artık nem, pulların boru duvarına yapışmasına neden olabilir. Sonuç kömürleşme ve düzensiz beslemedir. İyi tasarlanmış bir kurutma döngüsü, yüksek hızlı bir taşıyıcı ve siklondan önce bir kaba filtre içerir.
Bu genellikle bir çiğlenme noktası problemidir. Kurutucu uygun şekilde yenilenmezse çiğ noktası yukarı doğru kayar ve emme kapasitesi düşer. Çiy noktası sensörünü doğrulayın ve her mevsim kurutucu yükünü kontrol edin.
Kurutucu çalışırken eriyik IV düşerse, ekstruderde kalma süresini kontrol edin ve kurutucunun gerçekten talep edilen nemi sağladığını doğrulayın. Bazen pullar kurutucudaki soğuk bir noktadan geçer ve probun okuduğundan daha fazla nemle çıkar.
Kurutma bölümü hattın toplam enerjisinin %15-20'sini tüketebilmektedir. Sıcak hava boru hattını yalıtmak, santrifüj rotor hızını optimize etmek ve taşınan hava hacmini azaltmak en hızlı çözümdür. Gerekenden daha büyük bir kurutucu, enerji israfının en büyük nedenidir.
Yalnızca üretim rakamını değil, içeri nem/dışarı nem spesifikasyon sayfasını da isteyin. İyi tedarikçiler, kurutucu ünitesinde bir çiğlenme noktası okuması sunar ve sevkıyattan önce gerçek pullarınız üzerinde bir test çalıştırması sağlar.
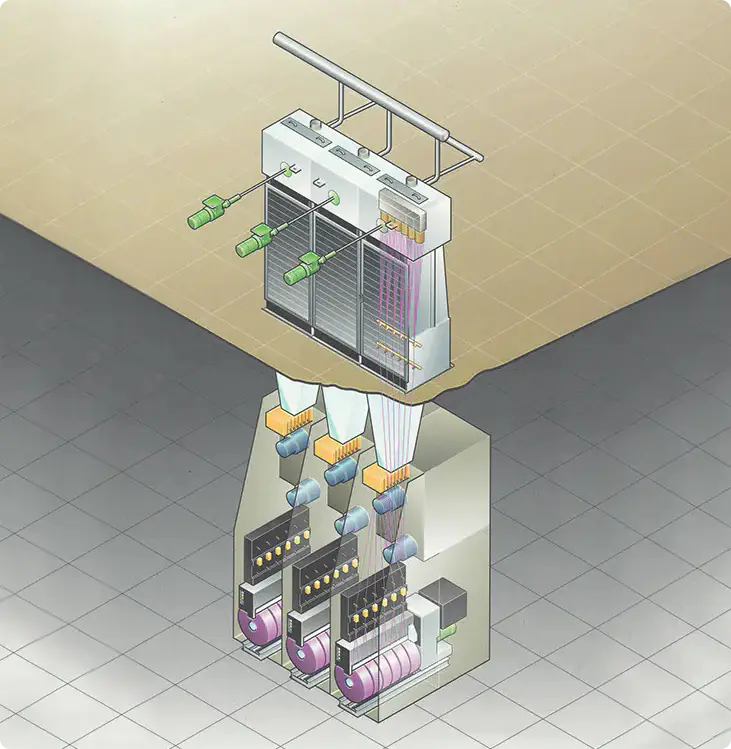
Güç rakamı, gizli işletme maliyetlerinin aranacağı ilk yerdir. Kurutma ekipmanınız aynı zamanda mevcut geri dönüşüm hattınızla da uyumlu olmalıdır. Eğer bir satın alıyorsanız POY iplik üretim hattı , kurutucunun hattın ölçüm hunisine tutarlı nem sağlaması gerekir. Aynı prensip, filaman çekildiği için nem hedefinin daha sıkı olduğu FDY hattı için de geçerlidir.
 PET, PA, PP için komple POY İplik Üretim Hattı Bu anahtar teslimi POY hattı, birden fazla polimere yönelik esneklikle ham madde işlemeyi sarıcılar aracılığıyla gerçekleştirir. Eğirme makinesine tutarlı nem kontrollü pul sağlamak için kurutma ekipmanıyla eşleşir. Ürünü Görüntüle →
PET pul kurutucusu tek başına çalışmaz. Bu bir sıranın parçasıdır: kurutma, kristalleştirme, ekstrüzyon, filtreleme ve eğirme. Kurutucunun hunisi, sabit bir besleme için yeterli miktarda kurutulmuş pulları tutacak şekilde boyutlandırılmalı ve ölçüm cihazı, ekstruder hızı değiştikçe pul akışını ayarlamalıdır.
Anlamak iplik üretim hattının nasıl çalıştığı operatörün kurutucuyu sonraki prosesle koordine etmesine yardımcı olur. Kurutucunun boyutu küçükse, ekstruder kısa aralıklarla malzeme olmadan çalışacak ve eriyik sıcaklığının dalgalanmasına ve iplik denyesinin değişmesine neden olacaktır.
Bir FDY konfigürasyonu için pul beslemenin aynı stabiliteye ihtiyacı vardır. Kurutucunun bir cihazla eşleştirilmesi FDY iplik üretim hattı yalnızca kurutucunun hat hızı değişiklikleri sırasında nem spesifikasyonunu koruyabilmesi durumunda geçerlidir.
 PET, PA, PP ve Diğerleri için FDY İplik Üretim Hattı Bu FDY hattı, hız değişimleri sırasında nem özelliklerini korumak için kurutma sistemleriyle entegre olan yüksek performanslı filament için tasarlanmıştır. Anında üretim ve teknik tekstil uygulamalarını destekler. Ürünü Görüntüle →
PET pulcuk kurutucusunu ikincil bir konveyör aksesuarı olarak kullanmak kolaydır. Değil. Geri dönüştürülmüş PET elyaf hattının IV tutulmasını açan veya kapatan kapıdır. Son uygulamadan başlayın, en yüksek verimi kilitleyin, yıkama hattından gelen nem girişini tanımlayın ve ancak bundan sonra kurutucu tedarikçilerini karşılaştırın. Sonuçta, döndürdüğünüz her filamanın kalitesini koruyan bir kurutucu olacaktır.


ADRES: No.1298, Zhouan Yolu, Ekonomik ve Teknolojik Kalkınma Bölgesi, Jiaxing Şehri, Zhejiang Eyaleti
TELEFON: +86 19057031687
TEL: 86-0573-83777752
E-POSTA: [email protected]