简体中文


2026-09-30
Ana sayfa / Haberler / Sektör Haberleri / İplik Üretim Hattı Kılavuzu: Türler, Temel Bileşenler ve Seçim İpuçları

20 sarıcı çalıştıran bir tesis, bir FDY hattı eklemek istiyor. Yatırım kararı, teklif edilen fiyatın üzerinde bir sonuç verir. Bu, düze kalitesine, sıcak gode sıcaklık kontrolüne, sarıcının güvenilirliğine ve tedarikçinin kurulumdan sonra hattı destekleme becerisine bağlıdır. Bu kılavuz, iplik üretim hattının ardındaki seçenekleri açıklamaktadır, böylece teklifleri gerçekte üretmeniz gereken filamentle karşılaştırabilirsiniz.
Bileşenlere ve konfigürasyonlara girmeden önce daha geniş bir açıdan bakmak yardımcı olur İplik üretim hattının elyaf üretimindeki rolü . Endüstri, bireysel makineler teslim etmekten, komple, entegre sistemler teslim etmeye doğru geçiş yaptı. Bu değişim her alıcı için performans riskini artırıyor.
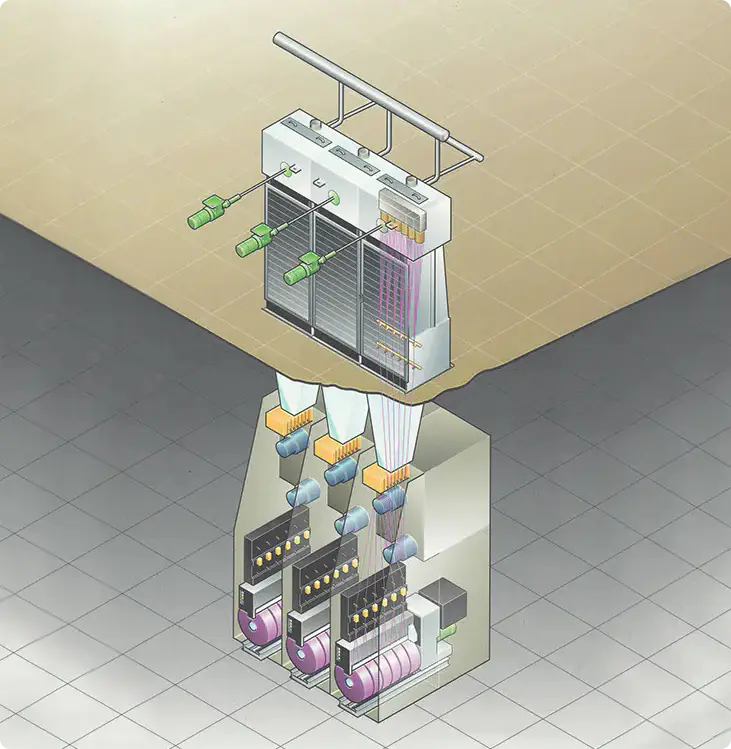
Eğirme üretim hattı, polimer talaşlarını veya eriyikleri sürekli filamana dönüştüren senkronize bir ekipman zinciridir. İşlem, ekstrüzyon ve filtreleme ile başlar, eğirme düzeneği ve düze boyunca hareket eder, filamanları söndürür, eğirme finişi uygular, ipliği gode silindirleri ile çeker, geçmeli nozullardan geçer ve paketleri sonraki prosese ileten otomatik bir sarıcıda sona erer.
Her bileşenin kendi bakım ritmi vardır. Düzelerin programlı temizlenmesi, gode sıcaklık ayarlarının periyodik olarak doğrulanması gerekir ve sarıcı vites çatalları, iplik kılavuz plakaları ve gergi blokları her döngüde aşınır. Karşılaştırmada bu sarf malzemesi ve hizmet gereksinimlerini hesaba katan alıcılar, daha gerçekçi bir toplam maliyet tablosuna sahip oluyor.
Kimyasal elyaf eğirme hatları dört ana konfigürasyona ayrılır: kısmen yönlendirilmiş iplik (POY), tamamen çekilmiş iplik (FDY), yüksek yönlendirilmiş iplik (HOY) ve endüstriyel iplik.
POY hatları polyester ve naylon tekstil iplikleri için en yaygın olanlardır. Kısmen yönlendirilmiş ipliği sonraki tekstüre etme işlemine hazır halde bırakırken yüksek hızda çalışırlar. Tipik bir POY hattı 2.800–3.300 m/dak aralığında çalışır ve tekstürecilerin çekme dokulu ipliğe dönüştürdüğü 50–300 günenyelik paketler üretir.
 Polyester, Naylon ve Daha Fazlası için Kısmen Yönlendirilmiş İplik (POY) Eğirme Hattı Bu POY üretim hattı, ekstrüderler, sarıcılar ve ölçüm pompaları da dahil olmak üzere talaşlardan ipliğe kadar tüm süreci kapsamaktadır. Hammadde değiştirme ve kapasite genişletme konusunda esneklik sunarak giysi ve ev tekstili dokumaya uygun hale getiriyor. Ürünü Görüntüle →
FDY hatları, ipliğin tamamını üretim hattına çeker ve doğrudan dokumaya veya örmeye giden, tamamen yönlendirilmiş bir filament üretir. FDY hatları 3.000-4.000 m/dak hızla çalışır ve boyutsal stabilite ve düşük uzamanın önemli olduğu mikrofiberler, yüksek kaliteli giysiler ve ev tekstilleri için kullanılır.
 PET, PA, PP ve Diğer Polimerler için Tam Çekilmiş İplik (FDY) Eğirme Hattı Yüksek performanslı filament için tasarlanan bu FDY hattı, masterbatch veya düşük viskoziteli eriyiği entegre eder ve anında üretime olanak tanır. Boyutsal stabilite gerektiren teknik tekstiller ve fonksiyonel elyaflar için idealdir. Ürünü Görüntüle →
HOY hatları, yüksek alım oranı ve daha kısa aşağı akış yolu ile daha da yüksek hızlarda çalışır. İnce denyenin yüksek hızlı eğirmesine uygundurlar ve modern tesislerde POY veya FDY'den daha az sıklıkla görülürler.
Endüstriyel iplik hatları, halatlarda, dokumalarda, lastik kordlarında, dikiş ipliklerinde ve kaplamalı kumaşlarda kullanılan yüksek mukavemetli, düşük büzülmeli filamentler için tasarlanmıştır. Denye aralıkları 500 d'den 3.000 d'nin üzerine kadar uzanır. Üretim hızı daha düşüktür çünkü kopma mukavemetini ve uzama tutarlılığını korumak ham üretimden daha önemlidir.
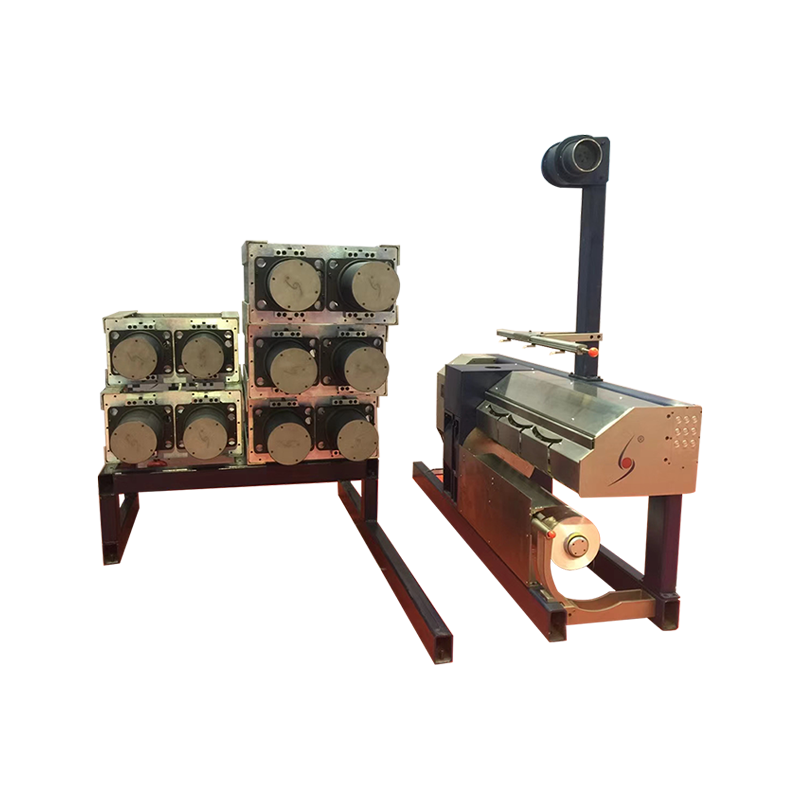 Yüksek Mukavemetli Filament İplikler için Endüstriyel İplik Üretim Hattı Halatlarda, lastik kordlarında ve kaplamalı kumaşlarda kullanılan yüksek mukavemetli, düşük büzülmeli iplikler için tasarlanan bu hat, 500 ila 3.000 denye aralıklarını destekler. Ham verim üzerinde kopma mukavemetini ve uzama tutarlılığını vurgular. Ürünü Görüntüle →
| Özellik | POY Hattı | FDY Hattı | HOY Hattı | Endüstriyel İplik |
|---|---|---|---|---|
| Birincil polimer | PET, PA, PP | PET, PA, PP | PET, PA | PET, PA, PP |
| Alma hızı | 2.800–3.300 m/dak | 3.000–4.000 m/dak | 4.500–6.000 m/dak | 500–2.500 m/dak |
| Filament durumu | Kısmen yönlendirilmiş | Tamamen çizilmiş | Yüksek odaklı | Yüksek mukavemet |
| Tipik inkarcı | 50–300 gün | 30–300 gün | 50–300 gün | 500–3.000 gün |
| Aşağı yönde kullanım | dokulandırma | Dokuma, örgü | dokulandırma, weaving | Halat, kordon, dokuma |
Hammadde çizgiyi güçlü bir şekilde şekillendirir. PET, PA ve PP'nin her biri farklı erime viskozitelerine, çekme davranışlarına ve söndürme gereksinimlerine sahiptir. PET için tasarlanmış bir hat PA'yı işleyebilir ancak aynı verim veya kalitede olmayabilir. Tedarikçi bir hattın PET, PA, PP veya başka bir hammadde kullandığını söylediğinde, geçiş sırasında beklenen geçiş süresini ve kalite kaybını netleştirin. Bu cevap genellikle bir değerlendirmenin en faydalı kısmıdır.
Hat tipini daralttıktan sonra değerlendirme, ekipman konfigürasyonuna ve fabrikanın bunu destekleme yeteneğine dönüşür. İşte pratik bir inceleme sırası.
Sıcaklık kontrol toleransı pratik bir örnektir. Ayar noktasında 2 °C kayan sıcak bir gode, özellikle FDY ve endüstriyel hatlarda, filaman boyunca ölçülebilir denye ve mukavemet değişimi üretebilir. Kalibre edilmiş enstrümantasyon kullanan ve her sıcak gode için yedek parçaları eşleştiren bir tedarikçi bu riski azaltır. Aynı durum sarıcı için de geçerlidir: Paket değişimini milisaniyenin onda biri kadar bir sürede gerçekleştiremeyen bir vites çatalı, kırık uçlara ve kalitesiz paketlere neden olur. Bu nedenle birçok üretici ekipman yükseltme programları yıllık bütçelerinde.
Bir iplik üretim hattının kalitesi diğerlerinden daha çok birkaç bileşene bağlıdır. Bunlar, devreye alma sırasında ve her bakımdan sonra dikkatli bir incelemeyi hak eder.
| Bileşen | Neyi Doğrulamalı? | Tolerans Dışında Etkisi |
|---|---|---|
| Düze plakası | Delik çapı, delik sayısı, desen, yüzey kalitesi | Denye değişimi, kırık filamentler, sık temizlik |
| Sıcak gode | Yüzey sıcaklığı eşitliği, dinamik denge, yüzey kaplama | Düzensiz çekme, iplik kopmaları, ısı çizgileri |
| Ayırıcı silindir | Yüzey düzgünlüğü, yatak boşluğu, eş merkezlilik | İplik gerginliği dalgalanması, yüzey kusurları |
| Sarıcı gerginlik bloğu | Germe kuvveti, aşınma modeli, kılavuz yüzeyi | Paket yoğunluğu değişimi, oluşum kusurları |
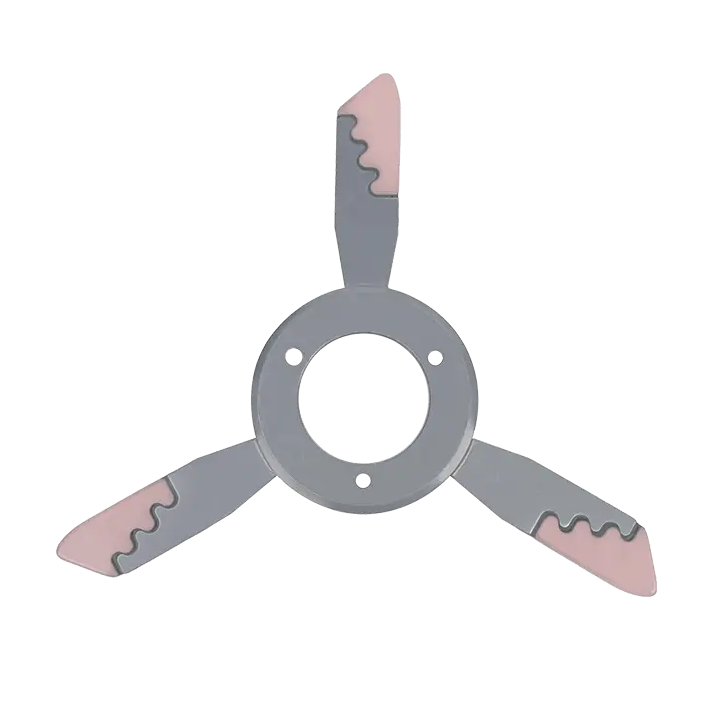
| Vites çatalı | Çatal simetrisi, kılavuz yüzeylerinde aşınma, yay kuvveti | Geçiş hatası, takım değiştirmede kırık uçlar |
Sıcak gode ve sarıcı gibi dönen bileşenler için dinamik dengeleme, yüzey kalitesi kadar önemlidir. Dengesiz bir gode, filamentlere ve makine çerçevesine aktarılan titreşime neden olur, bu da rulman aşınmasına ve tutarsız ipliklere yol açar. Kendi dinamik dengeleme ekipmanına sahip bir üretici, yalnızca tek bir parçayı değil, dönen aksamın tamamını belgelendirebilir.
Bir iplik üretim hattının işletme maliyeti bakım talebine, enerji tüketimine ve hattın servis aralıkları arasında ne kadar süre çalışabileceğine bağlıdır. Eski hatlar genellikle daha düşük bir başlangıç fiyatına sahiptir ancak daha yüksek termal kayıplara, daha sık rulman değişikliklerine ve düze temizliği için daha uzun aksama sürelerine sahiptir. İyileştirilmiş söndürme tasarımına ve daha iyi yalıtıma sahip daha yeni hatlar, kilogram başına enerjiyi azaltır, ancak aynı zamanda tedarikçilerin hızlı parça teslimatı gerektiren bileşenleri de sunar.
Pratik bir yaklaşım, bakım planını ilk günden itibaren satın alma işlemine dahil etmektir. Önerilen yedek parça kitini, sıcak gode yatağı değiştirme programını ve sarıcı kılavuzlarının beklenen ömrünü isteyin. Daha sonra bu rakamları ton başına mevcut bakım maliyetinizle karşılaştırın. Yeni bir hat ton başına enerjiyi %15 ve bakımı da %20 oranında keserse, geri ödeme süresi daha büyük bir başlangıç fiyat farkının önerdiğinden daha kısa olabilir.
Yükseltilebilirlik başka bir boyuttur. İplik özellikleri değiştiğinde modüler bir hat, yeni bir eğirme paketi, farklı bir söndürme odası veya yeni bir sarıcı ile güncellenebilir. Bu esneklik yatırımın faydalı ömrünü uzatır. Mevcut ekipmanın sahipleri için, mevcut makinelerin yükseltilmesi genellikle yeni bir hattı sıfırdan devreye almaktan daha hızlıdır çünkü temeller, yardımcı programlar ve operatör eğitimi halihazırda mevcuttur.
Her eğirme üretim hattı teklifi dört yanıta göre değerlendirilmelidir. Gerekli hızda hangi filamanı üretiyor? Ton başına çalıştırmanın maliyeti nedir? Kararlı çıktıya ulaşmak ne kadar sürer? Önemli bir bileşen arızalandığında ne olur? İlk cevap ürün uygunluğunu, ikincisi marjı, üçüncüsü nakit akışını ve dördüncüsü riski belirler.
Esnek bir eğirme hattında yapılan pilot testler, tam bir yatırım yapılmadan önce bu soruların çoğunu çözebilir. Pilot hat, yeni bir ipliği denemenize, polimeri doğrulamanıza ve komple bir üretim hattına geçmeden önce eğirme paketini değerlendirmenize olanak tanır. Bu, sermaye ekipmanı alımında riski azaltmanın en pratik yollarından biridir.
Mevcut filoları yöneten ekipler için hem bileşen üretimi hem de hizmet kapasitesi olan bir tedarikçinin seçilmesi önemlidir. Hassas parçalar için CNC işleme, dönen bileşenler için dinamik dengeleme ve sıcak godeleri ve sarıcıları yeniden oluşturabilen bir onarım atölyesinin birleşimi, değiştirme ihtiyacını plansız bir kapatma yerine kısa, planlı bir kesinti olayına dönüştürür.


ADRES: No.1298, Zhouan Yolu, Ekonomik ve Teknolojik Kalkınma Bölgesi, Jiaxing Şehri, Zhejiang Eyaleti
TELEFON: +86 19057031687
TEL: 86-0573-83777752
E-POSTA: [email protected]